一、背景:新能源浪潮下的“绿色难题”
随着新能源汽车与储能产业的爆发式增长,动力电池及上游材料行业迎来高速发展。据权威统计,2025年我国锂离子电池电解液出货量达223.5万吨,同比增长46.4%,占全球市场份额超过93%,已成为我国在全球具有主导地位的核心新材料赛道。作为电池“血液”的电解液,其产业链贯穿上游溶剂、溶质、添加剂与下游电池厂商,撑起了一条千亿级价值链条。
然而高景气背后,生产环节的环境压力同样不容小觑。电解液及其上游碳酸酯溶剂、醇醚类溶剂的生产,会产生大量高浓度、难降解的有机废水。这类废水往往具有有机物含量高、成分复杂、可生化性差等典型特征,常规生化工艺难以直接处理,成为制约企业绿色生产、稳定排产的关键瓶颈。如何低成本、可持续地处理这类“硬骨头”废水,已成为锂电材料行业普遍关注的共性课题。
二、行业“硬骨头”
锂电电解液及碳酸酯绿色溶剂生产中,乙二醇生产装置在高负荷运行下,每小时产生约500—800kg高浓度工艺废水,COD高达20万mg/L左右,主要污染物为10%左右的乙二醇单甲醚水溶液,并含微量乙二醇。
乙二醇单甲醚(2-甲氧基乙醇)水溶性极强、化学结构稳定、难以生物降解,属于典型的难降解高COD有机废水,这也是行业处理的难点所在。现有“委外处置或稀释后生化”,不仅处理成本高昂,且受委外运输与处理能力约束,难以支撑产线长期稳定排产。通过基于紫外线的高级氧化技术,将废水COD从20万mg/L降至1万mg/L以下,以实现废水的低成本、可持续处理。
三、行业细分与市场格局:一个值得深耕的赛道
“锂离子电池电解液及其上游碳酸酯/醇醚溶剂”产业链,对应基础化工之下的精细化工、电子化学品与新能源电池材料细分方向。从产品流向看,其完整价值链条为:基础化工原料(环氧乙烷、甲醇等)→碳酸酯绿色溶剂(DMC、EMC、DEC、EC、PC等)与联产乙二醇→锂离子电池电解液→动力及储能电池。
在这一链条中,乙二醇单甲醚等醇醚类物质,是碳酸酯溶剂/电解液工艺中环氧乙烷与甲醇反应路径下的相关中间物或副产物,也是造成高COD、难降解特性的主要来源;围绕其产生的废水,遍布电解液配制、溶剂精馏、副产品回收等多个工序节点。
从市场格局看,当前中国电解液行业呈显著寡头竞争态势:天赐材料稳居全球第一(2025年出货量约72万吨、市占率33%左右),比亚迪自产自用,深圳新宙邦位列全球前三、国产第二,三家龙头企业合计市占率接近六成;石大胜华、永太科技、昆仑新材、珠海赛纬、中化蓝天、瑞泰新材等构成第二梯队。此外,山东海科新源、胜华新能源、利华益维远、榆林宇高(陕煤)、安徽利安德、华鲁恒升等一批头部溶剂企业,同样面临大量同类高浓度有机废水的处理诉求。
这意味着,光化学氧化技术面对的是一批高度集中、可复制性极强的头部客户群体,具备先建立标杆、再批量复制的巨大市场潜力。
值得一提的是,这些电解液与溶剂企业的生产废水普遍具有高度共性:有机负荷极高、盐分变化大、可生化性差,部分工序废水还带有较强的毒性或抑制性。正因如此,行业对能够“快速降COD、显著提可生化性、适应水质波动”的高级氧化预处理技术,存在旺盛且持续的需求——这也为安力斯光化学氧化技术在锂电新材料领域的广泛落地打开了广阔空间。
四、技术方案:安力斯光化学氧化技术
针对此类高浓度、难降解、可生化性差的高COD废水,常规生化与单一物化手段往往难以奏效。安力斯提出的光化学氧化技术,是一种以紫外光能量驱动的高级氧化技术。其作用机理是通过原位产生的强氧化性自由基——主要是羟基自由基(·OH)——与有机污染物发生化学氧化反应,实现分子断键、开环或降解,从而将污染物直接矿化,或显著提升废水可生化性,为后续生化处理创造有利条件。
安力斯光化学氧化技术起源于三十年前关于紫外线能量应用于工业废水处理的超前理论,将紫外线应用范围由传统单一的185nm与254nm两个波长,大幅拓展至180nm—380nm之间的宽谱应用。不同波长范围与双氧水(H₂O₂)、废水温度、pH值、催化剂等条件灵活组合,可针对废水中有机物实现比传统高级氧化更高效的处理(开环、断链、破氰等),在最低运营成本内去除废水毒性、色度与异味。
相较于其他高级氧化工艺,安力斯光化学氧化具有技术与经济上的双重不可替代性。技术层面:不受高盐度影响,生化性提高在所有高级氧化工艺中最高,无二次污染,运行稳定,可即开即停始终保持最佳运营状态,占地面积小。经济层面:投资额较低,无需保密性化学药剂和催化剂,运营成本结构简单,无二次投资风险,超长使用寿命,易于扩展和搬迁。
与传统的Fenton氧化、催化臭氧氧化、湿式氧化等其他高级氧化工艺相比,光化学氧化无需投加易造成二次污染的铁盐等药剂,不产生大量铁泥,运行更清洁安全;同时通过宽谱紫外与催化剂的协同作用,可在更宽的水质区间内保持稳定高效的处理效果,尤其适用于高浓度、水质波动大的工业废水场景,展现出突出的综合竞争力。

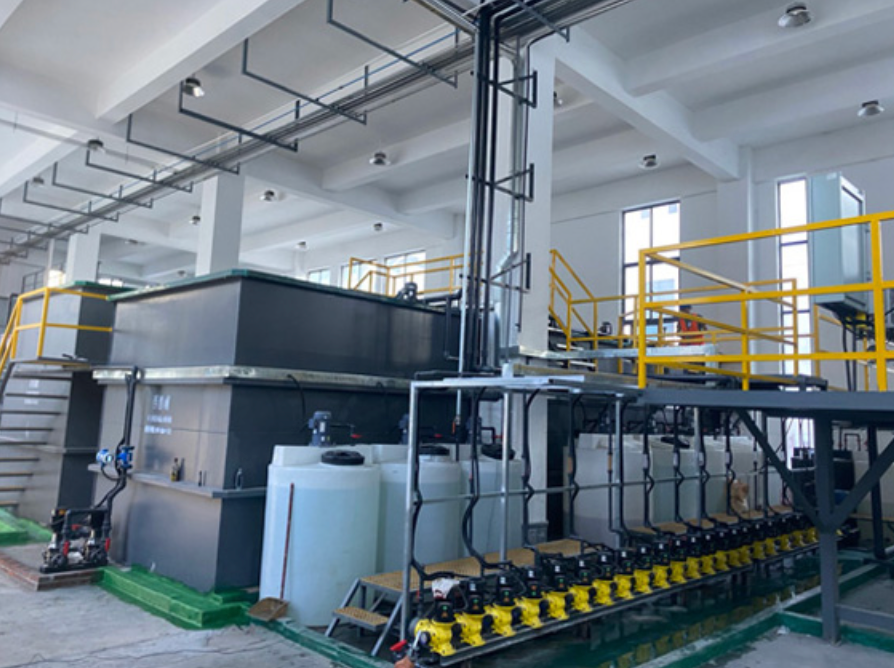
安力斯光化学高级氧化系统
五、小试求证、中试求实
为验证技术可行性,安力斯会对具体项目开展了光化学内循环小试、中试实验,具体步骤如下:
(1)预处理及调酸:
(3)光化学氧化反应(光芬顿工艺):调酸后水样加入内循环反应罐,再加入催化剂,通过循环泵将废水泵入中压紫外反应器,在紫外灯条件下进行光化学氧化反应。
(3)COD检测:采用快速法进行指标测定。
系统正常运行时,经光化学高级氧化系统处理,出水COD可稳定降至10000mg/L以下,达成项目目标。
这充分证明,该技术对乙二醇单甲醚类高浓度废水具有良好处理效果与运行稳定性,具备工程化规模化应用的条件。
在实际工程层面意味着:企业可将原本需要外运委外的废水转为厂区内就地预处理,大幅降低物流与处置成本;同时,经光化学氧化提升可生化性后的出水,可顺畅接入既有生化系统,形成“高级氧化预处理+生化”的绿色组合工艺,从源头削减整体排污负荷。对身处高环保要求园区、面临严格排放管控的企业而言,这不仅是有效的降本手段,更是保障合规、支撑产能扩张的刚需能力。
六、技术价值与商业价值
技术价值方面:本技术针对“高COD+难降解醚类+可生化性差”这一行业共性难题,提供了切实有效的解决路径。以羟基自由基为核心的光化学氧化,可对乙二醇单甲醚等有机分子实现断键开环与降解矿化,去除率高达95%以上(COD由20万降至1万mg/L以下);同时作为“委外/稀释后生化”的升级替代与前处理工艺,可显著降低后续处理负荷,提升系统整体经济性与稳定性。
商业价值方面:对客户而言,可替代成本高昂的委外处置,破解排产瓶颈,实现废水在地化、低碳化、可持续处理,保障产线长期稳定运行;对安力斯而言,该项目作为锂电电解液/碳酸酯溶剂行业头部客户的高浓度有机废水处理标杆目标客户规模化复制的巨大潜质。
七、结语与展望
在“双碳”与绿色制造的大背景下,锂电电解液产业在高速发展的同时,对高浓度、难降解有机废水的处理提出了更高要求。安力斯环境以三十年紫外应用技术积淀为基础,以光化学氧化技术为抓手,正持续为化工、锂电新材料等高难度废水处理场景提供安全、清洁、经济的一体化解决方案。
未来,安力斯将继续深耕行业,秉持“绿色化学、清洁生产”的理念,以技术标杆推动绿色产业实现高质量发展,与客户携手共创低碳、可持续的美好未来。

 WSH紫外明渠
WTV紫外垂直模块
ZL大型管道式紫外
CLEAR中压紫外
MOL板式臭氧发生器
UV-AOP高级氧化
D.FITE滤布滤池


